


Ultrasonic Welding vs Resistance Welding fyrir rafmagnssnertisamstæður og rúllur
Oct 01, 2026
Skildu eftir skilaboð
Ultrasonic suðu sameinar leiðandi málma með há-vélrænum titringi með takmarkaðri magnhitun, en mótstöðusuðu myndar staðbundið samrunasvæði með rafstraumi og snertiviðnám. Fyrir rafmagnssnertisamstæður og rúllur fer valið eftir efnissamsetningu, þykkt hluta, leyfilegri hitauppstreymi, nauðsynlegum skurðstyrk og rafviðnámi fullunnar samskeyti.
Verkfræðiákvörðunin er ekki einfaldlega „hvaða suðuferlið er sterkara“. Samskeytin verða að viðhalda lágu rafviðnámi, stjórnaðan vélrænni styrk, stöðugri málmvinnslutengingu, víddarnákvæmni og endurteknum framleiðslugæðum eftir stimplun og samsetningu.
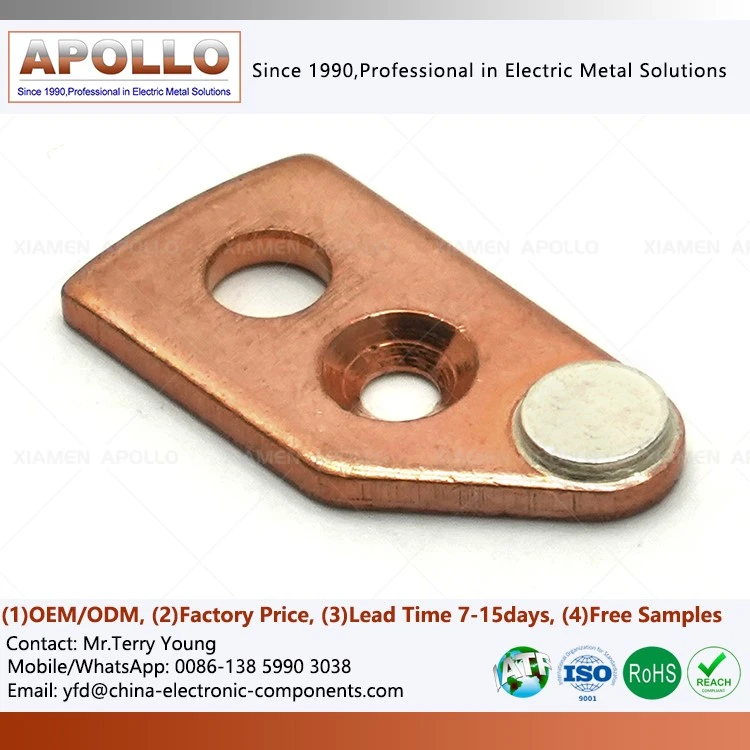
Ultrasonic suðu fyrir AgSnO₂-kopar og Cu-Cu tengingar
Lág-hitatenging fyrir AgSnO₂-Cu tengiliðasamstæður
Ultrasonic suðu á sérstaklega við þegar rafmagnssnertingin inniheldur silfurblendi og undirlagið er kopar. Úthljóðssuðusamsetning getur búið til fast-tengi án þess að krefjast þess að allt samskeyti nái bræðsluhita grunnefnanna.
Dæmigert forrit innihalda:
AgSnO₂-Cu snertisamstæður sem krefjast takmarkaðrar hitauppstreymis fyrir silfurblendi.
Cu-Cu fléttaðar vírtengingar þar sem aflögun strengs verður að vera stjórnað.
Þunn koparblöð, álpappírsbunkar, skautar og sveigjanlegir leiðarar.
Rafhlöðu- og afl-rafeindatengingar þar sem of mikill hiti getur skemmt aðliggjandi einangrun.
Rafmagnssnertibrýr sem krefjast stöðugs snertiviðnáms eftir sameiningu.
Suðubúnaðurinn sameinar stýrðan klemmuþrýsting með úthljóðs titringi. Yfirborðsoxíð og aðskotaefni raskast á viðmótinu, en staðbundin plastaflögun eykur raunverulegt málmsnertiflöt.
Fyrir framleiðsluhæfi eru mikilvægu breyturnar ekki takmarkaðar við úthljóðstíðni. Suðuamplitude, suðukraftur, orka, hringrásartími, hörku efnis, skörunarsvæði og yfirborðsástand verður að vera stjórnað sem ferliglugga.
AgSnO₂-Copper Joint Variables
| Breytilegt | Verkfræðisjónarmið | Dæmigert gæðaáhersla |
| AgSnO₂ snertiefni | Silfur-tin-oxíð rafmagnssnertiblendi | Forðist of mikið varma niðurbrot |
| Kopar undirlag | C1100 / hár-leiðni kopar | Viðhalda leiðni og víddarstöðugleika |
| Samskeyti þykkt | Þunnt-blað og lagskipt uppbygging | Koma í veg fyrir of mikla aflögun |
| Suðukraftur | Ákveður viðmótsþrýsting | Stöðugt viðloðun án þess að mylja |
| Ultrasonic amplitude | Stjórnar núningi og aflögun viðmóts | Forðastu of-suðu |
| Suðuorka | Samhengi við tengingarsamkvæmni | Komdu á ferliglugga í gegnum DOE |
| Rafmagnsviðnám | Gefur til kynna núverandi-slóðargæði | 100% eða sýnatöku-viðnámsstaðfestingu |
| Skurkraftur | Gefur til kynna vélrænan heilleika | Tengja eyðileggjandi prófunargögn við suðufæribreytur |
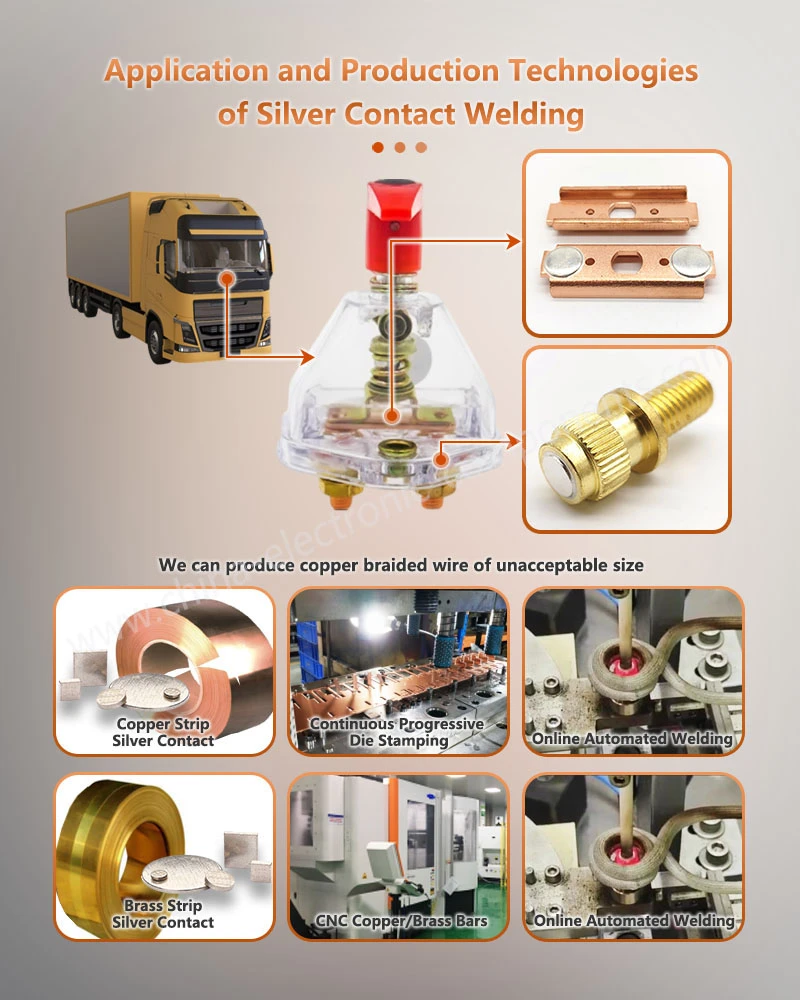
Viðnámssuðu fyrir há-stimplaðar snertibrýr
Viðnámssuðu notar rafstraum sem fer í gegnum vinnustykkin til að mynda staðbundna Joule hitun. Hitinn sem myndast við viðmótið tengist um það bil:
Q=I²Rt
þar sem I er suðustraumurinn, R er rafviðnámið og t er lengd straumsins.
Þetta gerir rafskautskraft, straum, suðutíma, efniviðnám og snertirúmfræði beint viðeigandi fyrir suðumyndun.
Fyrir þykkari stimplaða íhluti getur mótstöðublettsuðu myndað skilgreint samrunasvæði með meiri skarpskyggni en mörg fast-samtengingarferli. Þetta gerir það hentugt fyrir viðnámsblettsuðu koparsnerti, stimplaðar rafbrýr, skauta og fjöllaga leiðandi íhluti.
Viðnámssuðu á C1100 koparhlutum
Kopar hefur ákveðna mótstöðu-suðu vegna þess að rafviðnám hans er lágt og varmaleiðni hans er mikil. Það getur því þurft mikinn straum til að mynda nægan staðbundinn hita.
Framleiðsluverkfræði einbeitir sér venjulega að:
Rúmfræði rafskauta og snertiflötur.
Stöðugleiki rafskautakrafts.
Endurtekningarnleiki suðu-straums.
Núverandi hækkun og lækkun einkenni.
Þykkt blaðsins og stafla-upp.
Yfirborðsoxun og mengun.
Rafskautsslit.
Þvermál gullmola og skarpskyggni.
Rafmagnsviðnám eftir-suðu.
Eyðileggjandi klippa eða afhýða próf.
Viðnáms-soðin snertibrú ætti ekki að vera hæf eingöngu með sjónrænni skoðun. Hlutamyndun, vélrænni styrkleiki, rafviðnám og bilunarhamur þarf að vera í tengslum við suðuferlisgluggann.
Biðja um ókeypis DFM mat og tilboð
Ultrasonic vs Resistance Welding: Efni og samskeyti val
C1100 Kopar á móti AgSnO₂ snertiefni
Efnissamsetningin ákvarðar hvort hitauppstreymi eða vélræn aflögun er ríkjandi verkfræðileg þvingun.
| Parameter | Ultrasonic Welding | Viðnámssuðu |
| Aðal tengibúnaður | Fast-meðræn tenging | Viðnám-mynduð staðbundin hitun |
| Magn efni bráðnar | Venjulega forðast | Samrunasvæði sem er almennt myndað |
| Hita-svæði sem hefur áhrif á | Tiltölulega takmarkað | Staðbundnari en hærra hámarkshiti |
| Þunn koparplötur | Hentar mjög vel | Hentar með fínstilltum breytum |
| Koparflétta | Hentar mjög vel | Erfiðara fyrir fínar-þráðarbyggingar |
| Þykkur stimplaður kopar | Umsókn-háð | Hentar vel |
| AgSnO₂ tengiliður | Hentar þar sem takmarka þarf hitauppstreymi | Möguleg með stýrðu hitainntaki |
| Weld nugget | Ekki aðal hæfiseiginleikinn | Aðal suðu-gæðaeiginleikar |
| Krafa um rafskaut | Horn/steðjakerfi | Rafskaut nauðsynleg |
| Rafskautsslit | Slit verkfæra fer eftir efni og amplitude | Veruleg framleiðslubreyta |
| Dæmigert staðfesting | Skúf + rafviðnám + málmgreining | Klumpur + klippa/afhýða + rafmagnsviðnám |
| Hagræðing ferli | Kraftur + amplitude + orka + tími | Straumur + kraftur + tími + rafskautafræði |
Kopar-í-koparfléttur vír
Koparflétta býður upp á annað samtengingarvandamál en stimplað málmplata. Einstakir þræðir hafa litla þversnið og oxíðlög, en of mikið hitauppstreymi getur valdið staðbundinni glæðingu eða óæskilegri aflögun.
Ultrasonic suðu getur sameinað marga koparþræði á móti koparstöð á meðan haldið er tiltölulega þéttu hita-svæði sem hefur áhrif á.
Verkfræðileg markmið er að ná:
Lágt rafmagnsviðnám + nægjanlegur tog-/skurðstyrkur + stýrð þétting þráða.
Framleiðsluforskrift ætti því að skilgreina ásættanlega rafviðnám og vélrænni bilunarham frekar en að treysta eingöngu á útlit suðu.
Rafmagnsviðnám og skurðstyrkur: Tvö aðalviðmiðunarviðmið
Soðin raftenging hefur tvær sjálfstæðar aðgerðir:
Bera straum með stýrðu rafmagnstapi.
Lifðu af vélrænni hleðslu meðan á samsetningu og þjónustu stendur.
Samskeyti getur haft ásættanlegan vélrænan styrk á meðan það sýnir of mikla rafviðnám. Aftur á móti getur samskeyti með litla-viðnám haft ófullnægjandi vélrænan styrk.
Mæling rafviðnáms
Fjögurra-víra Kelvin mæling er æskileg þegar markviðnámið er nægilega lágt til að leiðar- og snertiviðnám myndi annars hafa áhrif á mælinguna.
Prófunarkerfið ætti að stjórna:
Prófunarstraumur.
Rannsaka staða.
Mælingarátt.
Snertiþrýstingur.
Hitastig.
Stöðugleikatími.
Sýnatökutíðni.
Fyrir há-straum kopartengingar ætti viðnámsgildið að vera í samhengi við rúmfræði leiðara og virkt straum-flutningssvæði frekar en að túlka sem einangraða tölu.
Skúf- og togprófun
Vélræn staðfesting getur falið í sér:
Hring-klippuprófun.
Dragðu-af prófun.
Peel prófun fyrir lagskipt mannvirki.
Togprófun á skautum.
Eyðileggjandi þversniðsgreining-.
Bilunarhamurinn veitir frekari upplýsingar. Brot í gegnum móðurefnið gefur til kynna annað vinnsluástand en aðskilnaður milli fleti.
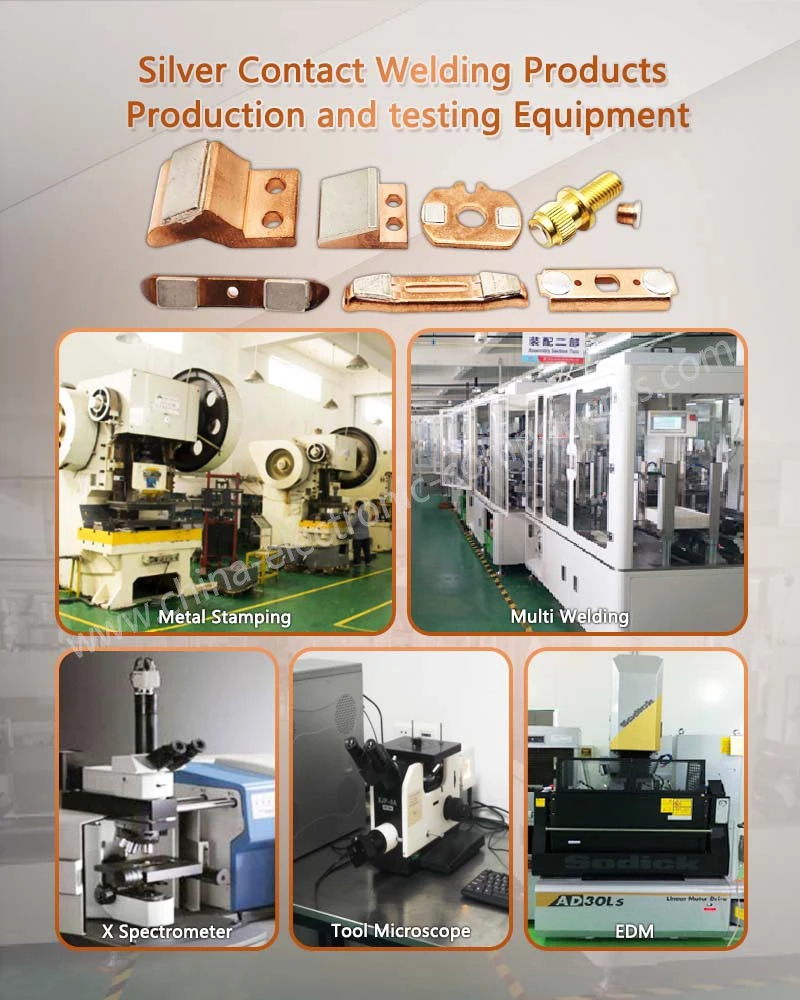
Ferlisstýring fyrir IATF 16949 og PPAP stig 3 framleiðslu
IATF 16949 Ferlisstýringar fyrir soðna tengiliði
Fyrir rafmagnssnertihluti í bifreiðum ætti að meðhöndla suðu sem stýrt sérstakt ferli frekar en einangrað samsetningaraðgerð.
Framleiðslueftirlitsáætlun getur innihaldið:
Staðfesting á innkomnu efni.
CMM víddarskoðun.
Stimplunar-ferliseftirlit.
Vöktun suðubreytu.
Athugun á ástandi rafskauts eða horns.
Rafmagnsviðnámsprófun.
Skúf-þvingunarstaðfesting.
Málmfræðileg skoðun.
Rekjanleiki eftir lotu eða framleiðslulotu.
MSA og mælir R&R.
SPC fyrir mikilvægar stærðir og suðueiginleika.
Fyrir PPAP stig 3 skil, gæti birgir þurft að koma á skjalfestu sambandi milli DFMEA → PFMEA → Eftirlitsáætlun → Vinnuleiðbeiningar → skoðunarskrár → geturannsóknir → staðfestingarniðurstöður.
CMM skoðun og ±0,01 mm víddarstýring
Soðna samsetningin verður að halda víddarsamhæfni við tengibúnaðinn, gengi, öryggi, rofa eða straumstangasamstæðu.
Það fer eftir rúmfræði vörunnar, mikilvægar stærðir geta verið:
Tengiliður-miðstöðvar.
Þvermál hola.
Enda flatneskja.
Staðsetning suðu.
Snertihæð.
Beygja horn.
Heildarlengd.
Koparplötuþykkt.
Fyrir nákvæmnisstimplaða íhluti er heimilt að stýra völdum stærðum í ±0,01 mm, með fyrirvara um raunverulega vöruteikningu og hagnýtan vikmörk-upp.
Soðið tengibrú Birgisval: Hæfnisfylki
Soðið tengibrúarbirgir ætti að meta út frá heildar framleiðslukeðjunni frekar en suðugetu eingöngu.
| Hæfnisatriði | Mælt er með staðfestingu |
| Hráefni | Efnisvottorð og sannprófun á samsetningu |
| Stimplun | Víddarskoðun og verkfæri-ferlaskrár |
| Suðu | Færibreytugluggi og staðfesting á ferli |
| Rafmagnsafköst | Lág-viðnámsmæling |
| Vélrænn árangur | Skur / tog / afhýða próf |
| Málmvinnsla | Þversniðs- og smásjárskoðun |
| Mál nákvæmni | CMM skoðun |
| Rekjanleiki | Framleiðsluskrár á-stigi |
| Gæði bíla | IATF 16949 kerfi |
| Uppgjöf pakki | PPAP stig 3 getu |
| Umhverfisreglur | RoHS / REACH skjöl |
| Vinnslugeta | SPC / Cp / Cpk þar sem tilgreint er |
Birgir sem er fær um að stimpla en getur ekki tengt suðufæribreytur við viðnám og vélrænni niðurstöður skapar aukna hæfnisvinnu fyrir kaupandann. Ákjósanlegasta uppspretta líkanið er þar sem stimplun, sameining, skoðun, rekjanleiki og PPAP skjöl eru stjórnað innan eins stjórnaðs framleiðslukerfis.
Hvenær á að velja Ultrasonic eða Resistance Welding
Ultrasonic suðu: þunn kopar, flétta og lág hitauppstreymi
Veldu ultrasonic suðu þegar hönnunin krefst:
Sameining koparfléttu.
Þunn leiðandi blöð.
Takmörkuð magnupphitun.
Föst-tenging.
AgSnO₂-til-kopartengiliðs tengist.
Fyrirferðarlítil rafmagnstengisvæði.
Stýrð aflögun þunnt leiðandi efni.
Viðnámssuðu: Þykkir stimplaðir íhlutir og skilgreindir suðumolar
Veldu viðnámssuðu þegar hönnunin krefst:
Þykkir stimplaðir koparhlutar.
Hátt staðbundið hitainntak.
Skilgreindir samrunamolar.
Mikil framleiðslugeta.
Endurtekin staðsetning rafskauta.
Byggingarsamtenging stimplaðra snertibrúa.
Lokaákvörðun ferlisins ætti að byggjast á -efnistöflu, þykkt, rúmfræði samskeyti, rafviðnámsmarkmiði, vélrænni-álagsþörf, hitanæmi og framleiðslurúmmáli.
Hlaða niður hönnunarlýsingu tengiliðssamsetningar
Framleiðsluprófun: Viðnám, klipping og málmfræðileg sönnunargögn
Viðurkennd rafmagnssnertisamsetning ætti að hafa þrjú viðbótarform sönnunargagna.
Rafmagnsprófun
Mældu lokið straumslóð og staðfestu viðunandi viðnámssvið við skilgreind prófunarskilyrði.
Fyrir koparsamskeyti með litla-viðnám verður mæliaðferðin sjálf hluti af forskriftinni.
Vélræn staðfesting
Skúf- eða togprófun sýnir hvort samskeytin þoli samsetningarkrafta, titring, hitauppstreymi og þjónustuálag.
Samþykkisviðmiðið ætti að tilgreina bæði lágmarkskraft og ásættanlegan bilunarham.
Málmfræðileg staðfesting
Þversniðsgreining getur auðkennt:
Ófullkomin tenging.
Tómar.
Sprungur.
Of mikil aflögun.
Ófullnægjandi suðugengni.
Mikill hiti-fyrir áhrifum svæði.
Óregluleg rúmfræði gullmolans.
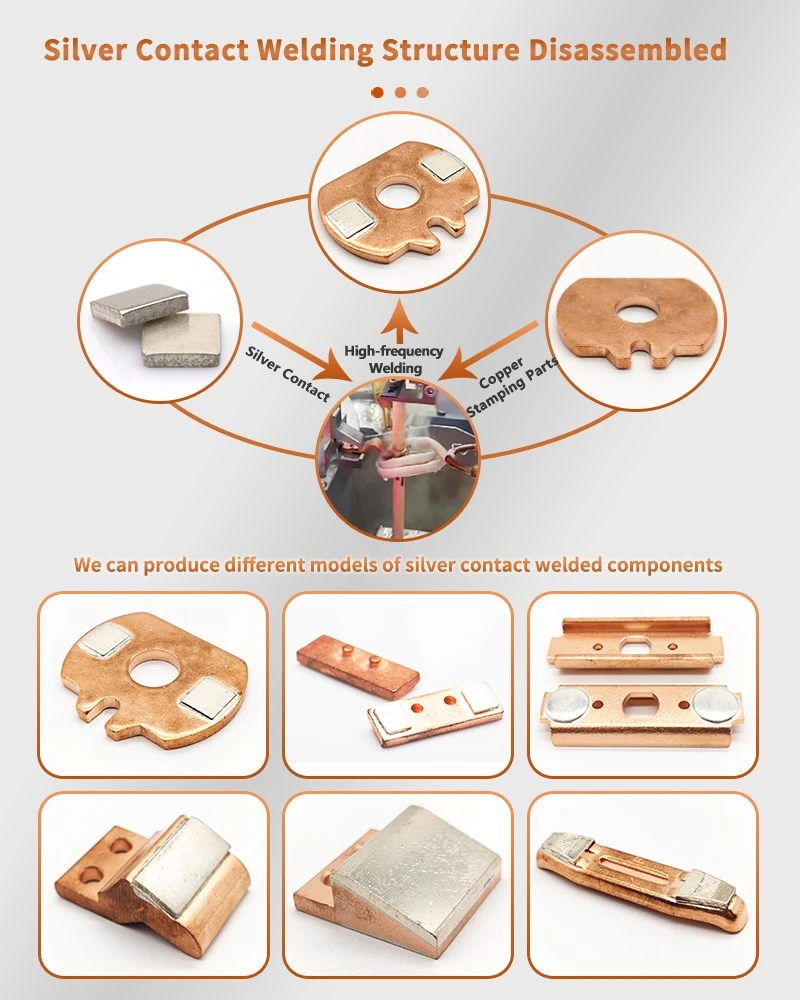
Gátlisti fyrir verkfræðiforskrift fyrir rafmagnssuðusuðu
Áður en soðið snertisamstæða er gefið út til fjöldaframleiðslu ætti verkfræðiteikningin og birgjaforskriftin að skilgreina:
Efni: C1100, C2680, AgSnO₂ eða tilgreind silfurblendi.
Efnisþykkt: Raunveruleg þykkt blaðs eða leiðara.
Samskeyti: Hringur, rass, skarast, flétta-í-útstöð, eða snerta-við-flutningsaðila.
Suðuferli: Ultrasonic eða mótstöðusuðu.
Rafmagnsþörf: Hámarks leyfilegt liðviðnám.
Vélræn krafa: Lágmarks klippi- eða togkraftur.
Málkröfur: Mikilvægar stærðir og vikmörk, svo sem ±0,01 mm þar sem við á.
Yfirborðsástand: Kröfur um málun, oxun, mengun og hreinsun.
Skoðunaraðferð: Kelvin viðnámsmæling, CMM, málmgreining og eyðileggjandi prófun.
Gæðakerfi: IATF 16949 þar sem kröfur um framboð bíla gilda.
Skil: PPAP stig 3 þar sem viðskiptavinurinn tilgreinir það.
Umhverfissamræmi: RoHS og REACH kröfur.
Algengar spurningar: Rafmagnssuðukaup
Til hvers er dæmigerð PPAP stig 3 skjöl sem þarf tilsoðnar snertieiningar?
PPAP Level 3 krefst venjulega viðeigandi hönnunarskráa, vinnsluflæðis, PFMEA, eftirlitsáætlunar, víddarniðurstöður, niðurstöður úr efnis- og frammistöðuprófum, MSA sönnunargögn, vinnslugetugögn, sýnishornshluta og PSW, með fyrirvara um sérstakar skilakröfur viðskiptavinarins.
Hvernig vel ég ultrasonic suðu fyrir kopar fléttu í stað mótstöðu suðu?
Almennt er litið til ultrasonic suðu þegar koparflétta krefst sameiningar þráða með takmörkuðum magnhitun. Viðnámssuðu hentar betur þegar samskeytin krefst skilgreinds samrunasvæðis í þykkari stimpluðum íhlutum.
Hvernig er rafviðnám prófað á soðnum koparsnertingu?
Fjögurra-víra Kelvin mælingaraðferð er almennt notuð fyrir samskeyti með litla-viðnám. Prófunarforskriftin ætti að skilgreina straum, staðsetningu rannsakanda, hitastig, stöðugleikaskilyrði, sýnatökutíðni og hámarks leyfilegt liðviðnám.
hafðu samband við okkur
Hringdu í okkur